服务热线 13823541376


全国服务热线:
13823541376
深圳市谷易电子有限公司
联系电话:13823541376
联系人:兰小姐
邮箱:sales@goodesocket.com
主营产品:定制测试座、老化测试座、弹片微针模组、memory测试座、测试夹具、BGA老化测试、QFN老化测试、Flash闪存测试、编程烧录座
发表时间:2026-09-23 14:41:21浏览量:208【小中大】
焊接,芯片老化座与PCB之间的“最后一公里”
老化测试座的可靠性,在选型阶段由材料和结构决定,在安装阶段则由焊接工艺决定。一颗老化座从物料到投入使用,焊接是唯一一道不可逆的工序——焊点一旦形成,返修的代价是座体损伤甚至报废。
行业里有一个被反复验证的经验:老化座的失效,相当一部分不是发生在测试过程中,而是焊接时就已经埋下了隐患。虚焊的引脚在常温下可能勉强导通,但在125°C以上的老化温度中,接触电阻迅速漂移;过度受热的弹片针发生退火,弹性衰减后接触压力不足,测试数据开始“飘”。焊接这道工序的质量,直接决定了老化座在后续数百甚至数千小时测试中的表现。
温度窗口的工程逻辑
老化座引脚的焊接温度,行业推荐值集中在280°C至320°C区间。这个窗口不是随意划定的,它的上下边界各对应着一个物理约束。
窗口的下限由焊料润湿行为决定。老化座引脚通常采用镀金或镀镍金工艺,镀层厚度显著高于普通PCB焊盘,这意味着焊料需要在更短的时间内完成对厚镀层的润湿和合金化反应。当烙铁温度低于280°C时,焊料在镀金表面的铺展速度下降,操作者倾向于延长接触时间来“等焊料化开”——这恰恰是危险的开始。温度不够、时间凑,热量持续从引脚向座体内部传导,弹片针和塑胶壳体承受的累积热负荷反而更大。
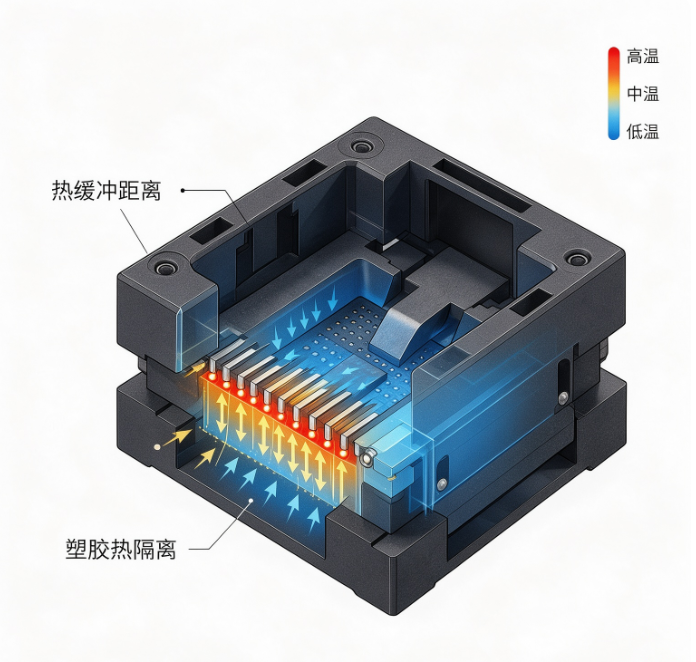
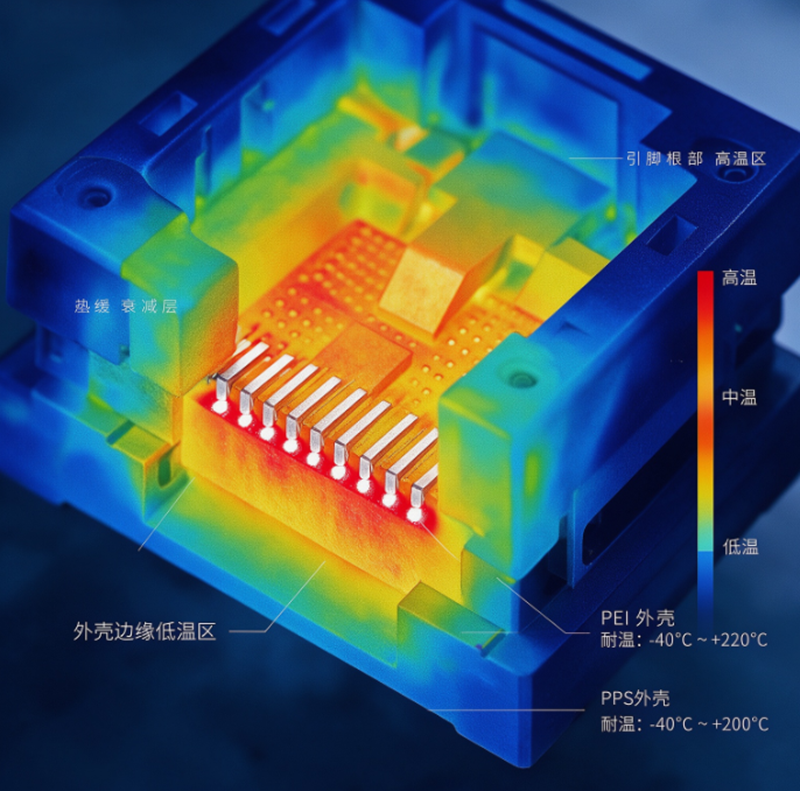
窗口的上限由座体材料的耐受边界决定。老化座外壳常用PEI(聚醚酰亚胺)或PPS(聚苯硫醚),两者的长期工作温度在150°C以上,部分型号可达175°C。短时焊接的热量本身不会直接熔化这些材料,但问题的关键在热量的空间分布。烙铁头接触引脚时,热量沿金属引脚向座体内部传导,如果温度过高或接触时间过长,弹片针——作为引脚在座体内的延伸部分——会率先升温。铍铜弹片在持续受热后可能发生应力松弛,弹性系数下降,原本设定的接触压力在焊接完成后就已经打了折扣。
谷易电子在老化座产品中标注的耐温参数,为这一温度窗口提供了材料层面的参照:其PEI外壳老化座支持最高175°C的老化温度,PPS外壳型号同样具备150°C以上的长期耐温能力。这些数据说明,焊接时座体本身有足够的热余量,真正需要保护的是弹片针的机械性能和塑胶局部的尺寸稳定性。
焊接参数的精细控制
温度窗口只是起点,实际的焊接质量取决于三个变量的协同:烙铁温度、接触时间、热量传导路径。
烙铁温度设定在280°C至320°C之间,具体取值需要根据座体材质和引脚工艺微调。合金座体的老化座(如谷易电子TSOP系列采用的合金材料方案)导热更快,烙铁温度可以偏向窗口下限,利用座体本身的热容辅助焊料润湿;塑胶外壳型号(PEI/PPS)则需要更谨慎地控制热量输入,温度偏向窗口上限但严格压缩接触时间。
接触时间是比温度更关键的变量。每个引脚的焊接操作应控制在2至3秒内完成。这个时间约束的工程含义是:焊料必须在2秒内完成润湿和凝固,操作者的动作需要一次到位,而非反复“点焊”或来回拖动烙铁。反复接触同一引脚是老化座焊接中最常见的不当操作——第一次接触已经让弹片针升温,第二次接触时热量叠加,座体内部的实际温度可能已经超出弹片的安全范围。
热量传导路径的控制,核心在于避免烙铁头直接接触弹片针和塑胶部分。老化座的引脚在座体外部的焊接段和座体内部的弹片段是同一金属体的延伸,热量会从焊接点向内传导。操作时,烙铁头应只接触引脚的外部焊接区域,且接触位置尽量靠外,远离座体本体。谷易电子在老化座的结构设计中,引脚通常从座体底部或侧面引出,外部焊接段与座体内部之间有明确的物理分界,这为焊接操作提供了自然的热隔离参照。
助焊剂的使用边界
镀金或镀镍金引脚的焊接,助焊剂的选择和使用量同样需要审慎对待。
厚镀金层在焊接时的润湿行为与普通铜焊盘不同。金在焊料中的溶解速度较快,如果助焊剂活性不足,焊料可能在镀层完全润湿前就开始凝固,形成看似焊上、实际接触面积不足的“虚焊点”。使用含铅或无铅焊锡丝配合适量助焊剂,可以改善焊料在镀金表面的铺展性,保证润湿充分。
但助焊剂的用量存在一个容易被忽视的风险:过量助焊剂沿PCB焊盘孔向背面渗透。老化座通常安装在测试板或老化板上,引脚穿过PCB的通孔进行焊接。如果助焊剂涂覆过量,液态助焊剂会沿着引脚与孔壁之间的间隙流到PCB背面,在后续焊接热量的作用下,背面聚集的助焊剂受热挥发或碳化,其产生的热量和化学物质可能对座体底部的塑胶结构造成损伤。这一风险在密集引脚的老化座上尤为突出——相邻引脚的助焊剂可能在PCB背面汇聚成更大的液滴。
控制方法是“少量多次”:每次蘸取的助焊剂量以刚好覆盖引脚焊接区域为限,焊接完成后用清洁布或棉签及时清除PCB正面残留的助焊剂,防止其向背面迁移。
谷易老化座的焊接适配设计
从焊接操作的角度审视老化座的结构设计,谷易电子的产品方案中有几个与焊接工艺直接相关的细节。
引脚的外部延伸长度。谷易老化座的引脚在座体外部的焊接段通常留有足够的长度,使烙铁头可以在远离座体本体的位置接触引脚。这个设计看似简单,但它为焊接操作创造了一个“热缓冲距离”——热量从烙铁接触点传导到座体内部弹片段,需要经过这段引脚长度的热阻。2至3秒的接触时间内,这段距离足以将到达弹片的热量衰减到安全水平。
座体与引脚的机械分界。谷易老化座的引脚在座体内部的固定结构,通常采用塑胶包覆或合金嵌合的方式。这个分界点既是机械固定点,也是热传导的“瓶颈”——塑胶材料的热导率远低于金属引脚,热量在通过引脚进入座体后,向塑胶本体的扩散速度显著下降。这意味着只要焊接操作控制在合理的时间窗口内,塑胶局部的温升是有限的。
合金座体的热缓冲特性。对于采用合金材料座体的老化座型号(如TSOP56pin合金老化座),金属座体本身具有一定的热容和热扩散能力,能够将焊接时传入的局部热量分散到更大的座体体积中,避免热量在弹片针附近集中。这一特性使合金座体在焊接操作中比纯塑胶座体具有更大的工艺宽容度。
IC老化座的焊接,本质上是在两个约束之间寻找平衡点:一端是焊料充分润湿所需的最低热量输入,另一端是弹片针机械性能和塑胶尺寸稳定性所能承受的最高热量输入。280°C至320°C的温度窗口和2至3秒的时间约束,是这个平衡点在工艺层面的量化表达。
对于谷易电子这类芯片老化测试座厂而言,焊接工艺的适配性已经从“使用说明”层面延伸到产品设计层面——引脚的外部延伸长度、座体与引脚的热隔离结构、材料的热容特性,都在为终端用户的焊接操作创造更宽的工艺窗口。老化座的寿命和测试可靠性,从烙铁接触引脚的那一刻就已经开始累积。

 在线咨询


扫一扫关注官方微信
 13823541376
